бесплатный!
Сварочный экструдер
-
Алмазная коронка по асфальтобетону для керноотборника Kern Diamond Bit Asphalt-Concrete 108 мм
 Диаметр: 108 ммРабочая длина: 450 ммЦена с НДС:14 000 руб.
-
Электрический водяной насос с регулировкой и синхронным пуском для алмазного бурения Keos WPKS9030
 Мощность: 60 ВтПроизводительность: 300 - 900 л/чЦена с НДС:3 990 руб.


-
Центратор для сварки стальных труб Remmers Bat A-2
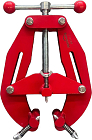 Диаметр труб: 50 - 170 мм (2" - 6")Вес: 4 кгЦена с НДС:15 000 руб.
-
Тиски трубные откидные Remmers Mangust 1/8-4
 Диаметр труб: 3 - 100 мм (1/8" - 4")Вес: 12 кгЦена с НДС:11 880 руб.


-
Алмазная коронка с лазерной наваркой сегментов Kern Diamond Bit Laser 82 мм
 Диаметр: 82 ммРабочая длина: 450 ммЦена с НДС:9 500 руб.
-
Двойная роликовая насадка для трубных опор Remmers Atlant 1/8-12, 2 шт.
 Диаметр открытой части роликов: 18 ммВес: 1,84 кгЦена с НДС:5 400 руб.


-
Коронка алмазная кольцевая по железобетону Kern Diamond Bit Concrete Premium 10 мм
 Диаметр: 10 ммРабочая длина: 300 - 450 ммЦена с НДС:5 200 руб.
-
Набор для прочистки канализационных труб Crocodile 22 мм × 30 м
 Диаметр труб: 75 - 160 ммДлина труб: 30 мЦена с НДС:44 469 руб.


Новости
-
26.11.2025Новые поступления для серьёзной работы: спираль и адаптер от Crocodile
-
21.11.2024Поступление желобонакатчиков GruvMaster - Новинка на Российском рынке!
-
27.12.2023С новым 2024 годом!
-
20.12.2022Режим работы в Новогодние праздники
-
12.10.2022ФСБ сообщила о попытке теракта с ПЗРК «Игла» в Подмосковье

Насадки для экструдера ДомодедовоСварочные насадки башмаки для экструдера сварочного ручного промышленного для экструзионной сварки пластика, листового полипропилена, пнд, пластиковых, пластмассовых, полимерных листов, пленок, полипропиленовых, полипропиленовых труб, ПВХ, ПВДФ фитингов и фасонных изделий, ППУ изоляции – лучшая цена, высокое качество, мировые производители, большой выбор, фото, видео, рейтинг, отзывы, изготовление под заказ! читать далее » |
-
 Размер а: 2 - 25 ммДлина: 20 - 80 ммЦена с НДС
по запросу
-
 Размер а: 2 - 21 ммДлина: 20 - 80 ммЦена с НДС
по запросу
-
 Размер а: 2 - 20 ммДлина: 20 - 80 ммЦена с НДС
по запросу
-
 Размер а: 20 - 40 ммДлина: 40 - 80 ммЦена с НДС
по запросу
-
 Длина сварочного башмака: 20 - 80 ммЦена с НДС
по запросу


Сварочный башмак для экструдера
Через данную присадку в зону шва подается расплавленный присадочный материал. Скользящим, давящим движением этой насадки экструзионная сварочная добавка равномерно распределяется по поверхности, формируется соединение необходимой конфигурации, с гладкой поверхностью.
Конструкция сварочных башмаков для экструдера
Большинство брендовых изделий такого вида предназначены для эксплуатации в паре с экструдерами от тех же производителей. Размер и геометрия будущего сварного соединения – основной критерий выбора типа насадки. Она также различается формой и размерами. Модели для экструдеров изготавливаются из термостойкого полимера (чаще всего – политетрафторэтилена) и имеют:
- выступающую зону скольжения и давления в центре нижней части
- зону опоры
- носик
Форма носа должна быть аналогична форме свариваемой поверхности. Эта часть устройства предотвращает растекание присадки в неверном направлении. Зона опоры также препятствует вытеканию расплава за пределы места стыка. Компрессионное воздействие на свариваемые детали должно быть значительным.
Форма насадки для ручных экструдеров существенно влияет:
- на полноту заполнения шва
- скорость его наполнения
- угол встречи
- степень растекания присадочного расплава
- равнозначность давления
Длина башмака прямо пропорциональна ширине соединительной канавки. Вышедший за пределы этой детали пластифицированный полимер быстро зачищают циклей.
Типы сварочных насадок для экструдера
Каждая модель предназначена для выполнения соединений с определенной геометрией скоса кромки. Предлагаем устройства для сварки швов:
- встык (типа V и его двухстороннего аналога – X)
- наружных угловых (Е)
- внутренних угловых (К)
- внахлест, для полимерных пленок, тканей (F, U)
Тип рекомендуемого сварного соединения указан в наименовании каждой из моделей. Угловые спайки делают после предварительной временной фиксации листов. Стыковые соединения сваривают после тщательной обработки торцов и кромок.
При необходимости формирования шва со сложной конфигурацией или переменным сечением требуется сварочный башмак нестандартной формы. Для его создания предназначены специальные заготовки. Из них можно выточить деталь с любыми параметрами. Заготовки имеют разные линейные размеры и изготовлены из того же материала, что и типовые изделия. Выточенная из них деталь поможет сделать нестандартный шов, например, вварить патрубок в трубу большого диаметра.